Artykuł sponsorowany
Jak cięcie laserowe blach wpływa na przygotowanie do śrutowania i lakierowania proszkowego
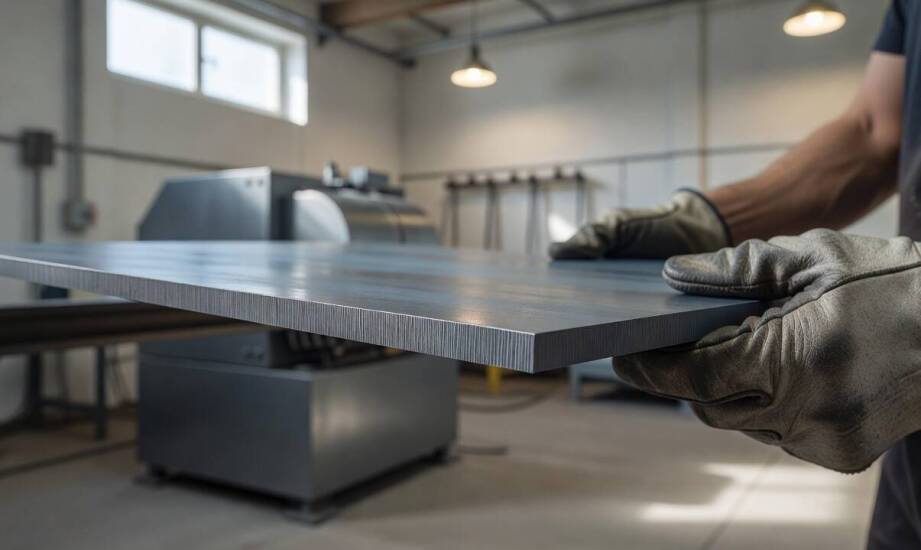
Przemysłowe obrabianie metali wymaga ścisłej koordynacji wielu niezależnych procesów. Wykorzystanie zogniskowanej wiązki światła przygotowuje materiał do kolejnych etapów wykończeniowych, definiując dokładne wymiary i bazowy stan obrzeży. Trwałość ostatecznej powłoki ochronnej zależy w dużej mierze od tego pierwszego kroku. Samo precyzyjne oddzielenie fragmentu surowca nie daje żadnej gwarancji, że nałożona później farba utrzyma się na detalu w trudnych warunkach środowiskowych. Powierzchnia blachy przechodzi wcześniej wieloetapową transformację mechaniczną i chemiczną.
Przeczytaj również: Przykłady nietypowych zastosowań butelek PET w codziennym życiu
Ślady na krawędziach po wypalaniu wiązką lasera
Współczesne laserowe cięcie blach decyduje o późniejszych wyzwaniach w hali lakierniczej. Rozgrzanie materiału wysoką temperaturą tworzy specyficzną strefę wpływu ciepła na bezpośrednich brzegach wycinanej formatki. Obszar ten ulega wyraźnym zmianom strukturalnym oraz wykazuje zupełnie inną twardość niż reszta nienaruszonego detalu. Szerokość nagrzanej strefy zależy wprost od ilości dostarczonej energii, grubości wybranego surowca oraz szczegółowych parametrów pracy obrabiarki CNC. Obrabiane obrzeża niemal zawsze zyskują drobny grat na dolnej płaszczyźnie oraz mikroskopijne przebarwienia wynikające z utleniania gorącego metalu przy kontakcie ze strumieniem powietrza.
Przeczytaj również: Jak rzeczoznawca majątkowy współpracuje z bankami przy wycenie nieruchomości na potrzeby kredytu hipotecznego?
Zjawisko oksydacji przybiera na sile, gdy maszynie dostarcza się czysty tlen jako przemysłowy gaz pomocniczy. Zmieniona struktura krystaliczna sprzyja powstawaniu wewnętrznych naprężeń w obrębie arkusza stali węglowej. Zastygłe resztki roztopionego metalu blokują bezpośrednie nałożenie warstw malarskich i wymagają rygorystycznego usunięcia przed zmianą stanowiska roboczego. Pojawiające się brązowe przebarwienia znikają zazwyczaj podczas kolejnych procesów strumieniowo-ściernych. Głębokość wnikania tlenków rośnie wyraźnie wraz ze zwiększaniem nominalnej grubości arkusza, co naturalnie narzuca konieczność intensywniejszego oczyszczania powierzchni roboczej. Zastosowanie obojętnego chemicznie azotu obniża ryzyko powstawania ciemnych nalotów, pozostawiając krawędź gładszą.
Przeczytaj również: Czym cechują się hale namiotowe?
Wyrównywanie struktury przed nałożeniem polimerów
Mechaniczne uderzenia drobnego ścierniwa skutecznie oczyszczają podłoże z ciężkich zanieczyszczeń poprodukcyjnych, ognisk rdzy oraz zendry hutniczej. Zabieg ten precyzyjnie wyrównuje wszelkie mikronierówności i pęknięcia powstałe podczas agresywnego wycinania termicznego. Intensywne bombardowanie stalowymi kulkami lub ostrokątnym drutem tworzy jednolicie chropowatą strukturę, która zauważalnie zwiększa mechaniczną przyczepność nakładanej farby. Tak opracowana powierzchnia fizycznie kotwiczy rozgrzane drobinki polimerów, co z kolei zapobiega powstawaniu pęcherzy powietrza oraz późniejszych odprysków podczas użytkowania elementu.
Firma ZUMEC prowadzi zintegrowane działania produkcyjne, łącząc wycinanie światłowodowe z zaawansowanym śrutowaniem oraz pracą własnej lakierni proszkowej. Ścisła kontrola nad wszystkimi fazami wytwarzania ma fundamentalne znaczenie przy tworzeniu odpornych paneli ogrodzeniowych czy solidnych obudów maszyn przemysłowych. Dogłębne usunięcie zgorzeliny tlenkowej z obrzeży stanowi podstawowy warunek zachowania szczelności nakładanej bariery antykorozyjnej. Pozostawienie utlenionych śladów po pracy maszyny sprawia, że docelowa farba trzyma się wyłącznie cienkiej i kruchej warstwy nalotu. Mechaniczne rozbicie słabego filmu tlenkowego skutecznie odsłania surowy rdzeń metalu gotowy do przyjęcia powłoki malarskiej. Doświadczeni operatorzy sprzętu dostosowują parametry cięcia w sposób ograniczający nadmierne utwardzenie krawędzi, które hamowałoby późniejsze równomierne matowienie.
Długoterminowa wytrzymałość każdego wyrobu metalowego opiera się na zachowaniu ścisłej ciągłości technologicznej pomiędzy poszczególnymi urządzeniami. Kształtowanie elementów przy użyciu skoncentrowanego światła uwzględnia specyfikę pracy komory oczyszczającej oraz tunelowego pieca polimeryzacyjnego. Zewnętrzne konstrukcje instalowane na wolnym powietrzu wymagają obróbki z celowo ograniczonym wpływem cieplnym. Solidne rozbicie nagromadzonych tlenków za pomocą rozpędzonego ścierniwa kończy przygotowania przed bezpiecznym stopieniem farby w szczelną i wodoodporną skorupę ochronną. Harmonijne zestrojenie wszystkich operacji warsztatowych skutecznie zabezpiecza finalny detal przed przedwczesnym rdzewieniem.
Kategorie artykułów
Polecane artykuły

Znaczenie kompleksowego podejścia w diagnozie spektrum autyzmu.
Jak pylenie wiosną, kurz uliczny latem i sól zimą zmieniają plan sprzątania wnętrz w Warszawie

Jak lekarz medycyny pracy ocenia ryzyko stanowiska przed wydaniem orzeczenia
